TEN SAM PUNKT. RÓŻNE WSPÓŁRZĘDNE.
Wartość pozycji ma sens, gdy znasz jej odniesienie.
To samo fizyczne położenie może mieć różne współrzędne względem różnych początków układu.
Ta wiedza pomaga odczytywać ekran, rozmawiać o ustawieniu i rozpoznawać potrzebę wyjaśnienia.
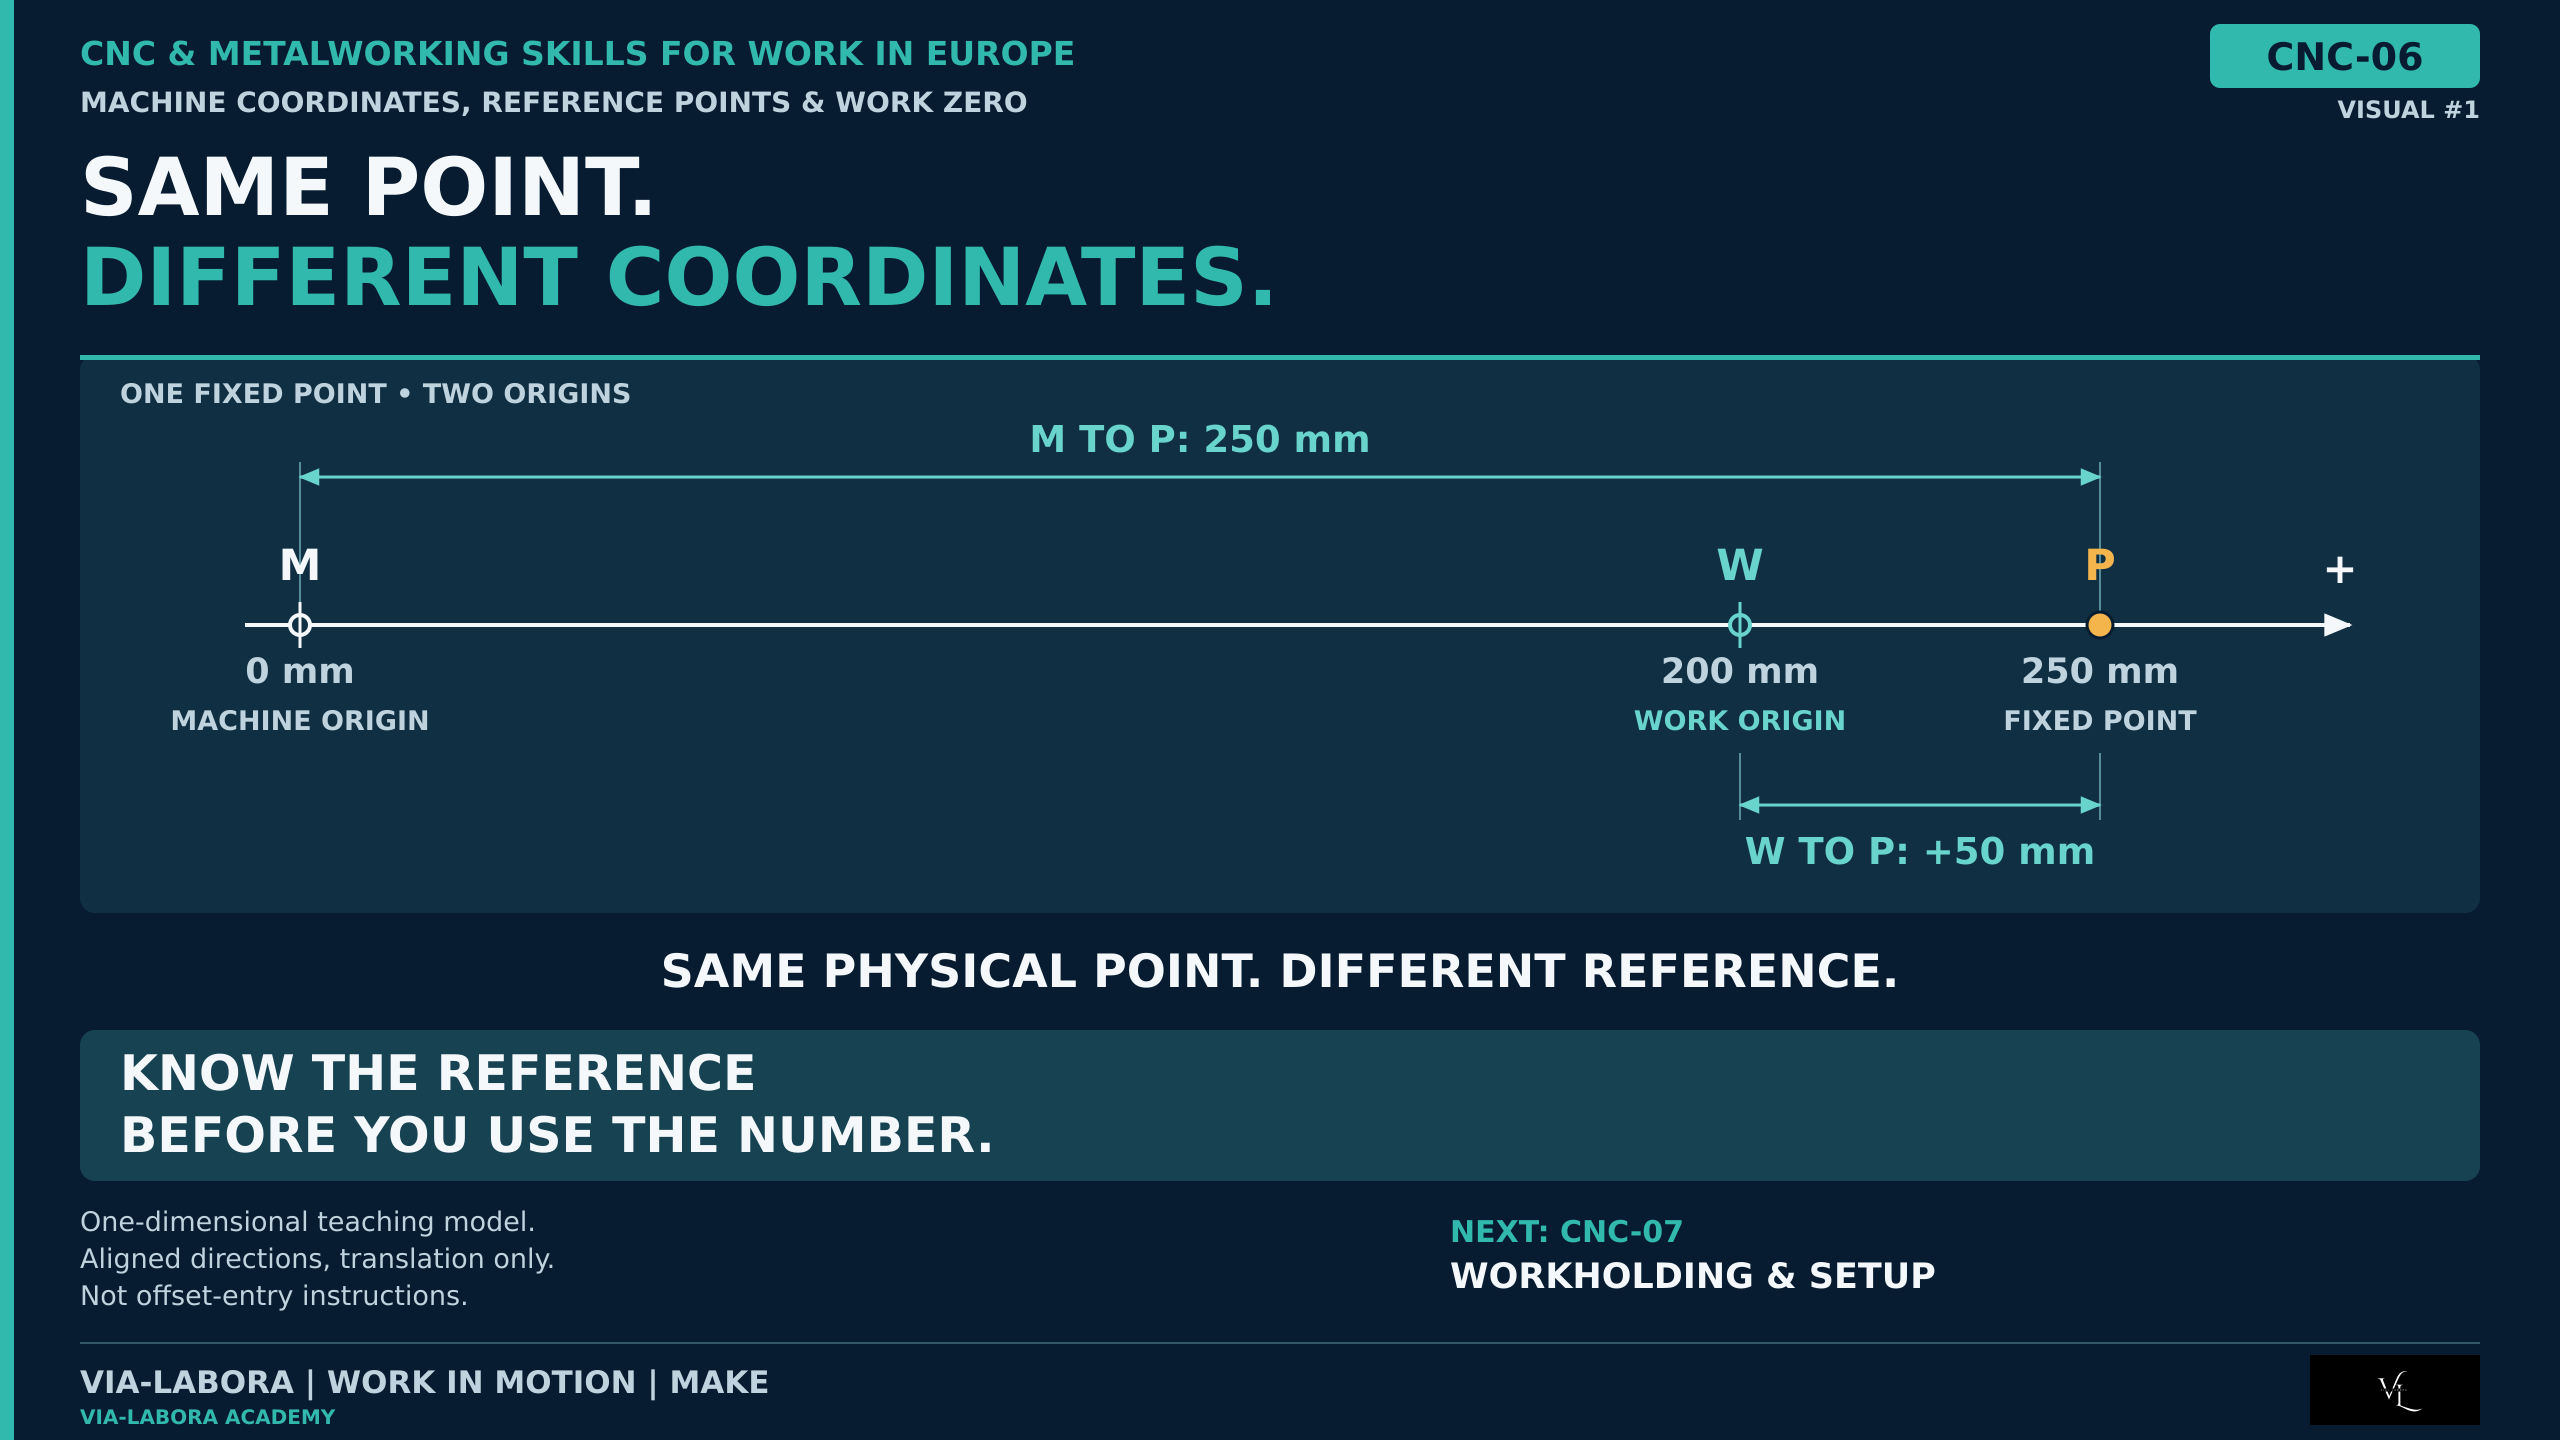
*Ilustracja pojęciowa. Rzeczywiste wskazania zależą od maszyny, konfiguracji, transformacji i korekcji narzędzia.*
Sytuacja z pracy
Operator zmienia widok pozycji. Liczba zmienia się, ale maszyna nie wykonała ruchu.
Kolega zakłada utratę położenia przedmiotu.
Najpierw trzeba ustalić aktywny widok i znaczenie wskazania.
Zmiana opisu nie jest ruchem. Zmiana zapisanych danych może jednak wpłynąć na późniejsze ruchy i nie jest zwykłą zmianą wyglądu ekranu.
Dla kogo jest ta lekcja?
Dla początkujących, operatorów, ustawiaczy, programistów, menedżerów, HR i rekruterów technicznych.
Zalecana lekcja: CNC-05. Potrzebne są podstawy działań na liczbach ze znakiem. Obsługa maszyny nie jest wymagana.
Co zyskasz?
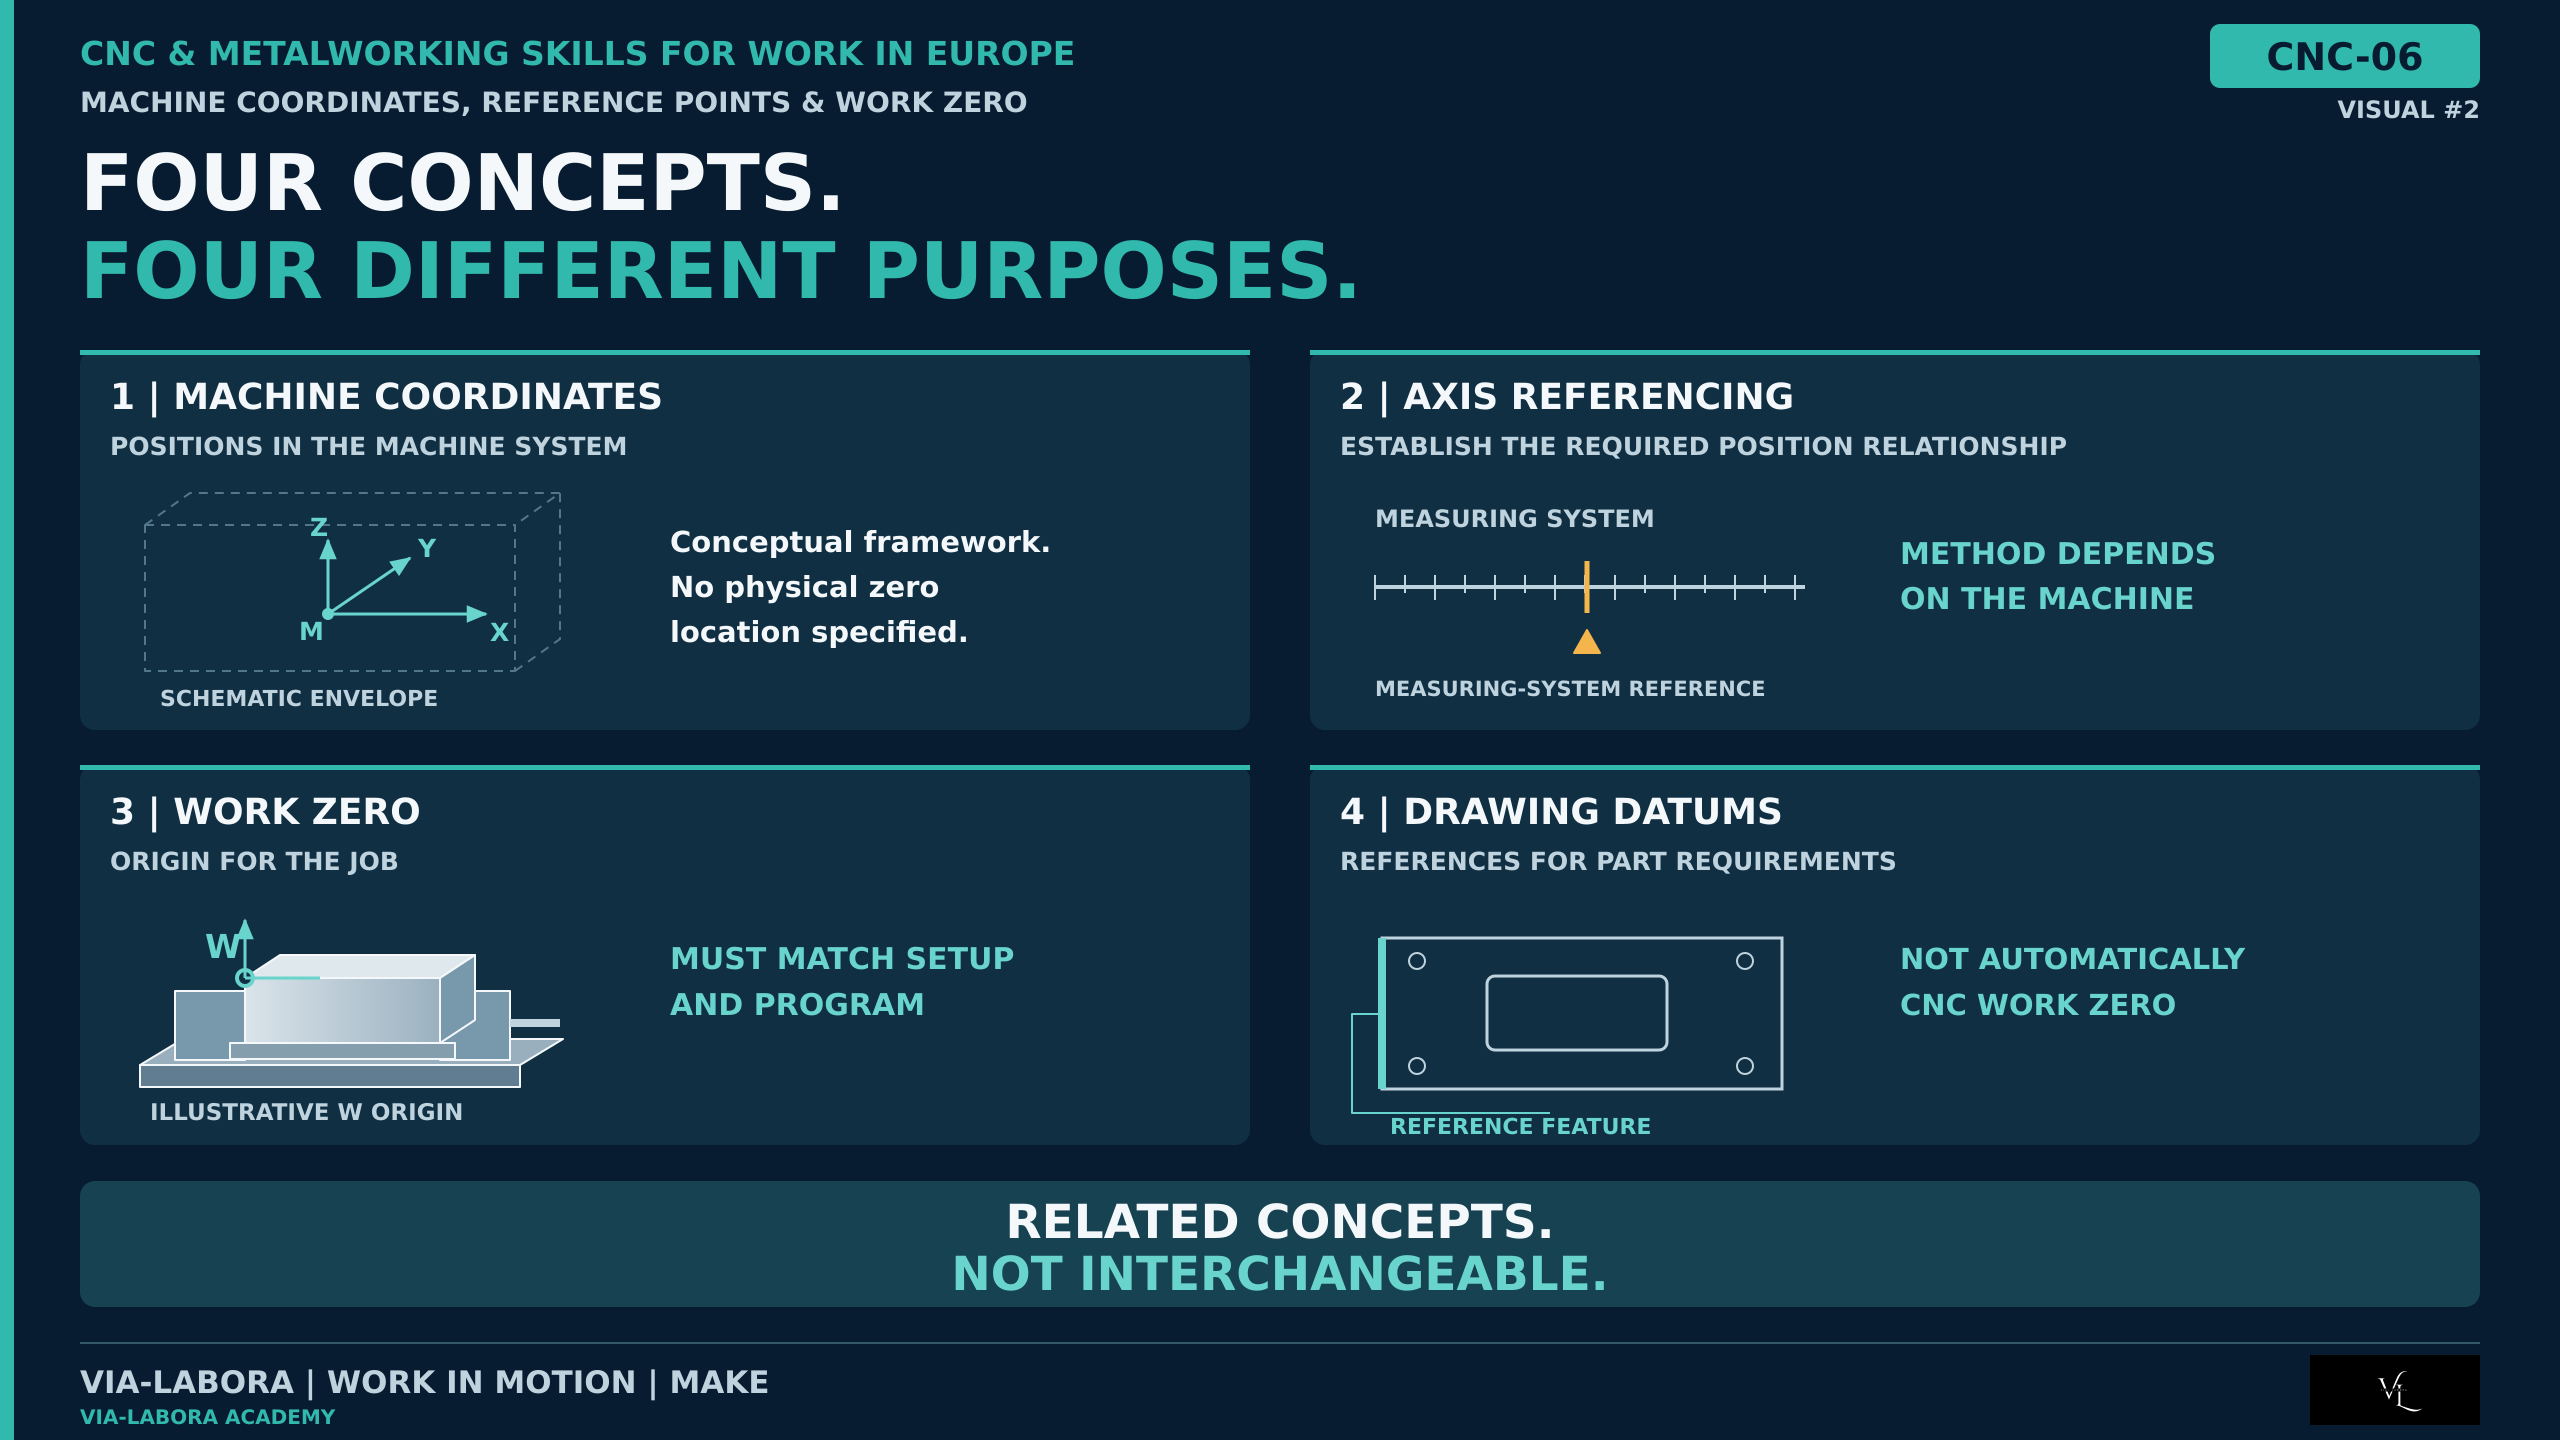
Rozdzielisz współrzędne maszyny, referencję osi, zero przedmiotu i bazy rysunkowe.
Zrozumiesz również, dlaczego zero na ekranie nie oznacza automatycznie bezpiecznej pozycji.
Cele nauki
Po lekcji potrafisz:
- Wyjaśnić różne współrzędne tego samego punktu.
- Oddzielić układ maszynowy i roboczy.
- Wyjaśnić, dlaczego referencja nie lokalizuje przedmiotu.
- Oddzielić bazę rysunkową i zero CNC.
- Rozwiązać przykład z samym przesunięciem.
- Ustalić informacje potrzebne do interpretacji ekranu.
- Rozpoznać pytania zależne od maszyny.
Podstawy techniczne
1. Współrzędna potrzebuje odniesienia
Znaczenie liczby zależy od początku, kierunków osi, jednostek i transformacji.
Sama liczba „50” jest niepełna.
Ustal też, co reprezentuje ekran: pozycję osi czy obliczone położenie związane z narzędziem lub innym odniesieniem.
Nie każde wskazanie opisuje końcówkę narzędzia.
2. Współrzędne maszyny
Układ maszyny stanowi określone odniesienie do opisu pozycji.
Początek i orientacja wynikają z konstrukcji i konfiguracji.
Zero maszyny nie jest automatycznie narożnikiem przedmiotu ani powierzchnią stołu.
Nie zakładaj, że dojazd do zera jest bezpieczny.
3. Referencja osi
Gdy jest wymagana, ustala potrzebne powiązanie pozycji z układem pomiarowym.
Sposób zależy od maszyny i technologii pomiarowej.
Niektóre systemy wymagają ruchu referencyjnego w określonych warunkach. Inne korzystają z informacji absolutnej i mają inne wymagania.
Nie istnieje jedna uniwersalna sekwencja po włączeniu.
Pozycja referencyjna nie musi być początkiem współrzędnych maszyny.
Referencja nie ustala położenia zamocowanego przedmiotu.
4. Układ roboczy i zero
Układ roboczy opisuje pozycje zlecenia. Zero jest jego początkiem.
Musi odpowiadać ustawieniu i założeniom programu. Nie musi znajdować się w fizycznym narożniku.
Zlecenie może wykorzystywać kilka układów.
Wybór i zapis zależą od maszyny oraz sterowania.
5. Przesunięcia układu
W prostym ustawieniu o zgodnych kierunkach dane przesunięcia wiążą początek roboczy z układem maszyny.
Bardziej złożone przypadki obejmują obroty, dodatkowe przesunięcia, pochylone płaszczyzny, transformacje kinematyczne i korekcje.
Proste odejmowanie wyjaśnia jeden przypadek, nie wszystkie wskazania ani sposób wpisywania danych.
6. Bazy rysunkowe
Bazy i odniesienia określają wymagania części.
Zero CNC wspiera opis wykonania.
Technologia może je powiązać, ale nie są automatycznie identyczne.
Program może używać innego początku niż odniesienie wymagania, jeśli ustawienie i kontrola zachowują właściwe relacje.
7. Ekran, dane i ruch
Rozdziel:
- Zmianę widoku bez ruchu.
- Zmianę początku lub transformacji bez natychmiastowego ruchu.
- Fizyczny ruch.
- Późniejszy ruch zależny od zmienionych danych.
Brak natychmiastowego ruchu nie dowodzi bezpieczeństwa zmiany.
Terminologia EN / PL
| English | Polski |
|---|---|
| Coordinate system | Układ współrzędnych |
| Origin | Początek układu |
| Machine coordinates | Współrzędne maszynowe |
| Machine zero | Zero maszyny |
| Axis referencing | Referencja osi |
| Reference position | Pozycja referencyjna |
| Work coordinate system | Układ współrzędnych przedmiotu |
| Work zero | Zero przedmiotu / początek roboczy |
| Work offset | Przesunięcie układu roboczego |
| Transformation | Transformacja |
| Tool compensation | Korekcja / kompensacja narzędzia |
| Drawing datum | Baza rysunkowa / geometryczna |
| Position display | Wskazanie pozycji |
| Distance to go | Pozostała droga |
Znaczenie słów „home”, „datum” i „reference” potwierdzaj w dokumentacji.
Wyjaśnienie procesu
Przed interpretacją ustal:
- Aktywny ekran i układ.
- Jednostki i kierunki.
- Reprezentowany punkt lub pozycję osi.
- Początek, przesunięcia i transformacje.
- Odpowiednie korekcje narzędzia.
- Obowiązującą instrukcję.
- Upoważnienie do zmiany.
Wątpliwości wyjaśnij przed ruchem lub edycją.
Przykład z rozwiązaniem
Założenia: jeden wymiar, mm, zgodne kierunki, tylko przesunięcie; bez obrotów, skalowania, korekcji i transformacji kinematycznych.
M = 0.
W znajduje się na współrzędnej maszynowej 200 mm.
P znajduje się na 250 mm.
P_robocze = P_maszynowe − W_maszynowe
250 − 200 = +50 mm
Sprawdzenie: 200 + 50 = 250.
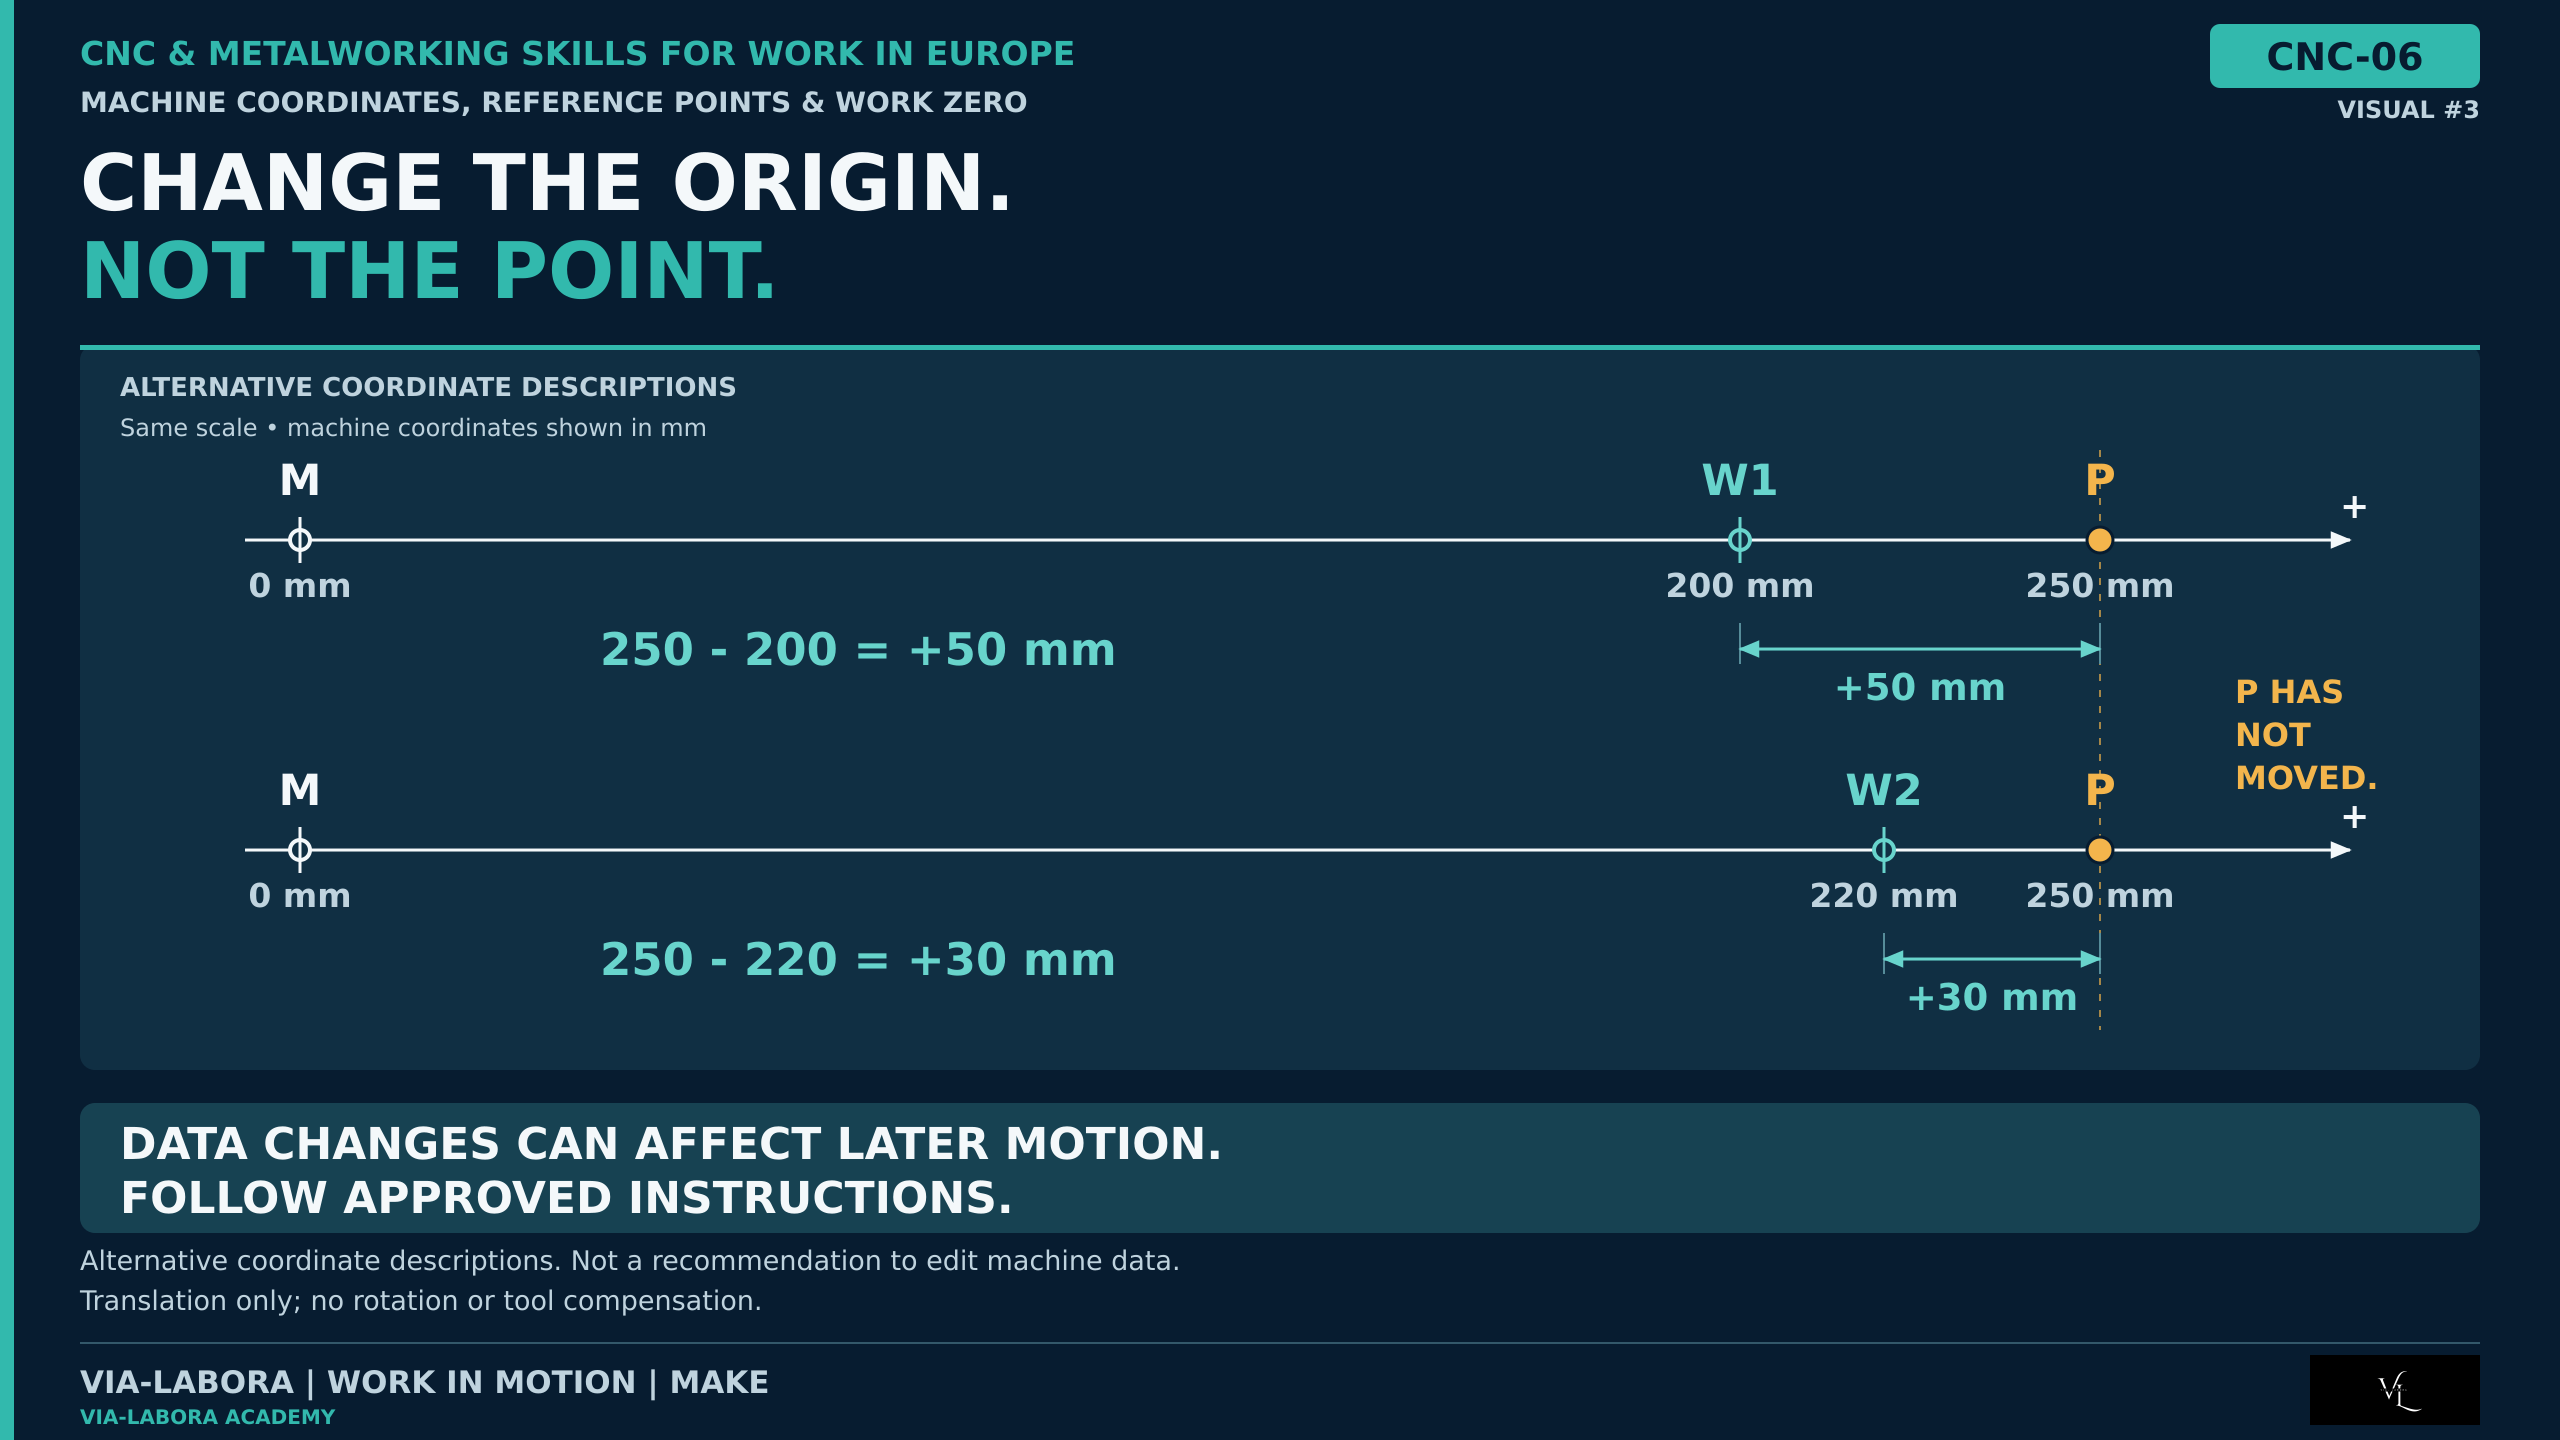
Pozostaw P bez ruchu i wybierz alternatywny początek W = 220.
250 − 220 = +30 mm
Punkt nie przesunął się. Zmienił się opis.
To nie instrukcja wpisania offsetu do konkretnego sterowania.
Różnice procesów i sterowań
FANUC, SINUMERIK, HEIDENHAIN i MAZATROL mogą różnić się terminologią, ekranami i strukturą danych.
Potwierdź instrukcję i konfigurację.
- TURN: sprawdź konwencje osi oraz prezentację średnicową lub promieniową.
- MILL: znaczenie mają orientacja, korekcje i transformacje.
- BEND: danych zderzaka i gięcia nie interpretuj jak współrzędnych frezarki.
- CUT: potwierdź orientację arkusza, początek i konwencje systemu.
Wspólna jest potrzeba znajomości odniesienia, nie procedura.
Typowe błędy
- Zmieniona liczba musi oznaczać ruch.
- Referencja lokalizuje przedmiot.
- Home i zero maszyny zawsze są identyczne.
- Baza rysunku musi być zerem programu.
- Zero oznacza bezpieczny prześwit.
- Ujemna wartość oznacza awarię.
- Proste odejmowanie działa dla każdej konfiguracji.
- Brak ruchu oznacza nieszkodliwą zmianę.
Bezpieczeństwo i uprawnienia
Nie sprawdzaj założeń przez zadanie ruchu.
Nie zmieniaj początku, transformacji lub narzędzia, aby ekran wyglądał znajomo.
Stosuj właściwe instrukcje referencji, ustawienia, weryfikacji i wznowienia.
Operator odczytuje przypisane informacje i zgłasza wątpliwości. Ustawiacz przygotowuje ustawienie. Programista określa założenia. Technolog wiąże wymagania. Serwisant zajmuje się upoważnionymi zagadnieniami maszyny i pomiaru.
Zakład określa granice.
Ćwiczenie praktyczne
Oblicz P_robocze = P_maszynowe − W_maszynowe:
A: 310 − 240.
B: −120 − (−180).
C: 30 − 70.
Odpowiedzi: +70 mm; +60 mm; −40 mm.
W B odejmowanie ujemnego początku daje dodanie 180.
W C punkt leży po ujemnej stronie początku roboczego.
Sytuacja: ekran zmienia 250 na 50 bez ruchu. Czy na pewno wybrano współrzędne robocze?
Nie. To możliwe wyjaśnienie, lecz trzeba sprawdzić widok i ustawienia.
Sprawdzenie wiedzy
1. Czy referencja lokalizuje przedmiot?
Pokaż odpowiedź
Nie.
2. Czy pozycja referencyjna zawsze jest zerem maszyny?
Pokaż odpowiedź
Nie.
3. Czy baza rysunku jest automatycznie zerem CNC?
Pokaż odpowiedź
Nie.
4. Czy punkt może mieć różne współrzędne?
Pokaż odpowiedź
Tak.
5. Czy zero dowodzi prześwitu?
Pokaż odpowiedź
Nie.
6. Czy przykład obejmuje obroty?
Pokaż odpowiedź
Nie.
7. Co zrobić z niejasnym układem?
Pokaż odpowiedź
Wyjaśnić przed działaniem.
Wykorzystaj na rozmowie technicznej
„Rozróżniam współrzędne maszynowe i robocze oraz sprawdzam aktywny ekran. Wiem, że referencja nie ustala przedmiotu. Zakres ustawiania zera zależy od mojej roli i upoważnienia”.
Wyjaśnienie pojęcia nie dowodzi praktycznej umiejętności ustawiania.
Wykorzystaj z zespołem
Ustalcie początek, ekran, jednostki, reprezentowany punkt i transformacje.
Zgłaszaj wartość z kontekstem, nie samą liczbę.
Najważniejsze wnioski
- Pozycja wymaga odniesienia.
- Układ maszyny i roboczy mają inne zadania.
- Referencja i lokalizacja przedmiotu są odrębne.
- Baza rysunkowa nie jest automatycznie zerem.
- Zmiana opisu nie jest ruchem.
- Zmiana danych może wpłynąć na późniejszy ruch.
- Znaj odniesienie, zanim użyjesz liczby.
Materiał do pobrania
Współrzędne: znaj odniesienie — karta pracy i odpowiedzi
PDF zawiera przykład, ćwiczenia, rozwiązania, checklistę i rejestr pytań.
To ćwiczenie papierowe, nie karta ustawienia maszyny.
CTA dla kandydatów
Opisz rzeczywiste doświadczenie z ekranami pozycji, referencją i układami roboczymi oraz wymagany nadzór.
Porozmawiaj z VIA-LABORA o swoim doświadczeniu.
CTA B2B
Określ, czy stanowisko wymaga odczytu, ustawiania zera czy zatwierdzania zmian.
Porozmawiaj z VIA-LABORA o dopasowaniu i wdrożeniu.
Poprzedni / następny odcinek
← CNC-05 — CNC Controls: Different Systems, Same Goal (lekcja po angielsku)
Następna: CNC-07 — Workholding & Setup.
Kolejna lekcja połączy współrzędne z fizycznym ustaleniem, podparciem i zamocowaniem przedmiotu.