BEFORE YOU PRESS CYCLE START.
A drawing tells you what is required. The process determines how you achieve it.
The drawing is available. The program is loaded. The material is beside the machine. Is the job ready to run?
Readiness depends on the connection between approved requirements, the planned operation, the physical setup, and verification.
DRAWING → PROCESS PLAN → SETUP → VERIFICATION → PRODUCTION
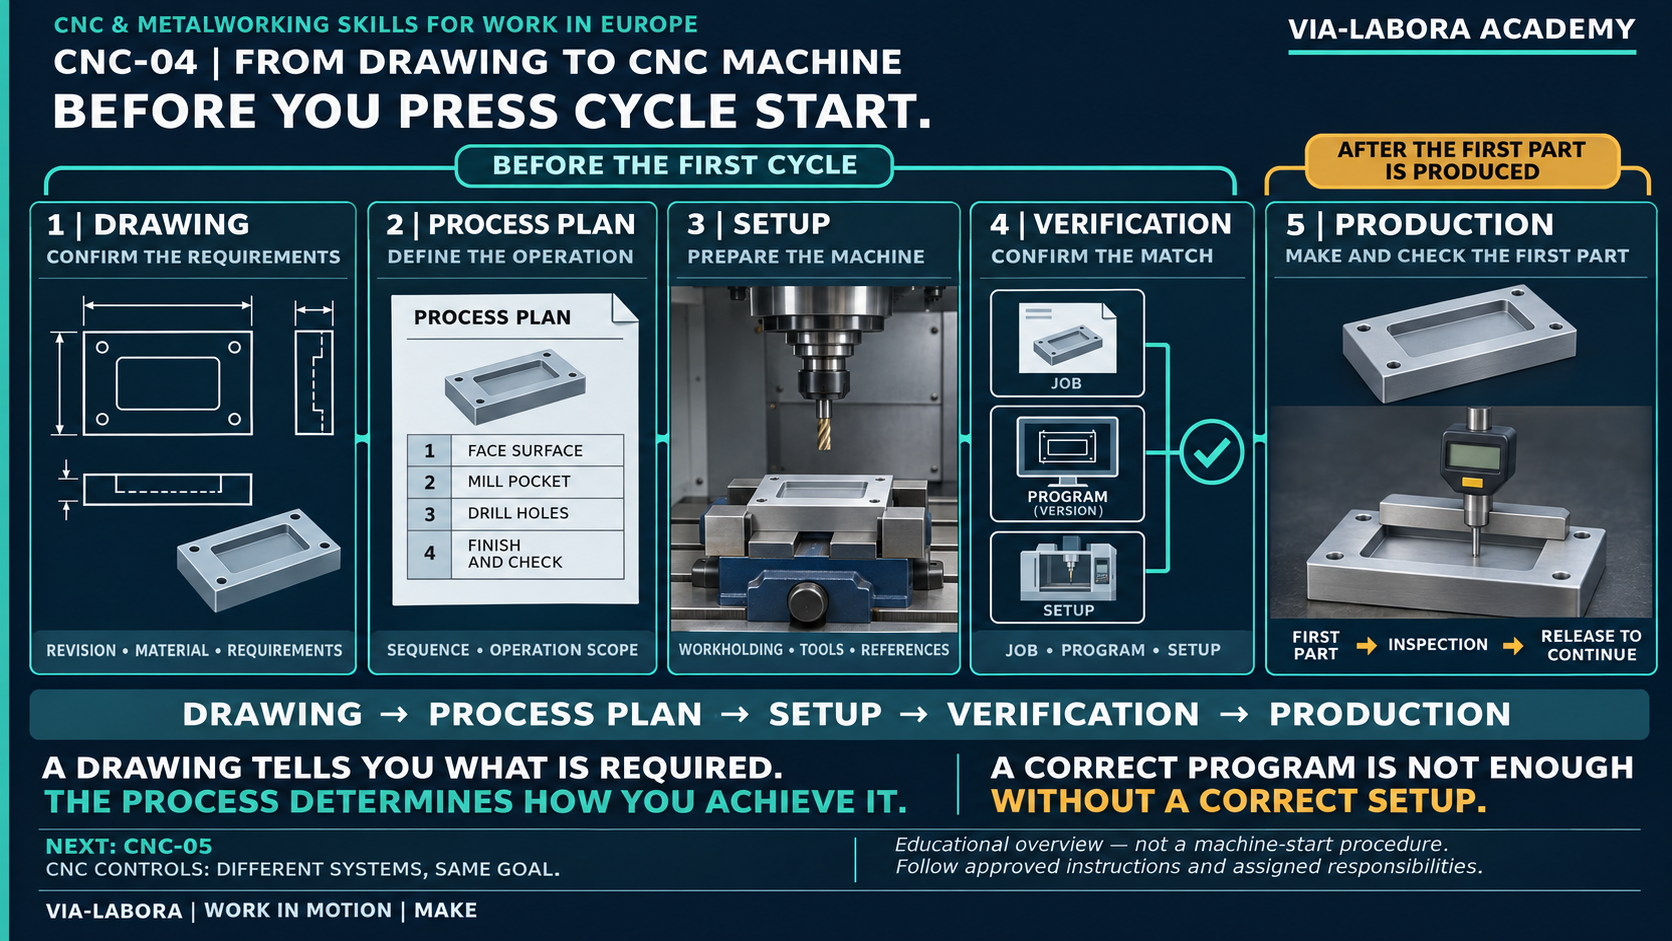
- Connect the drawing, process plan, setup, verification and production.
- Distinguish pre-start checks from first-part inspection.
- Identify revision mismatches and work within assigned authority.
Situation from Work
You are preparing a repeat job for a pocketed plate.
The program has been used before, but the setup sheet identifies an earlier drawing revision. A colleague says: “It ran correctly last time.”
That history is useful, but it does not establish that the current requirements, program, tools, and setup match.
Before work proceeds, the mismatch needs to be resolved through the responsible person and approved documentation.
A repeat job still requires a controlled introduction to production.
Who Is This For?
This lesson is for:
- People beginning CNC and metalworking work.
- Operators developing their understanding of job preparation.
- Setters and programmers reviewing how their responsibilities connect.
- Candidates preparing to describe their technical experience.
- Team leaders introducing consistent job handovers.
The workflow applies conceptually across TURN, MILL, BEND, and CUT. The actual preparation and verification methods depend on the process, machine, and workplace.
What Will You Gain?
You will learn to distinguish:
- What the part must satisfy.
- What the current operation must produce.
- How the machine is prepared.
- What must be verified before execution.
- What must be inspected after the first part is produced.
You will also learn to identify missing information and describe it clearly.
Learning Objectives
By the end of this lesson, you should be able to:
- Explain the five stages shown in the anchor visual.
- Distinguish drawing requirements from a process plan.
- Explain why a correct program alone is insufficient.
- Identify the need for consistency between job documents, program, and setup.
- Separate pre-start verification from first-part inspection.
- Describe the responsibilities of different technical roles.
- Respond appropriately to a revision mismatch or nonconforming first part.
Technical Foundation
1. Drawing — confirm the requirements
The drawing and applicable supporting documents define what must be achieved.
Check the approved part identity, revision, material, dimensions, tolerances, and additional requirements.
A drawing may need to be read together with a model, specification, job instruction, or other controlled document.
If the documents conflict, obtain clarification. Do not decide that the easiest interpretation must be correct.
2. Process plan — define the operation
A process plan connects the requirements with a planned manufacturing route.
It can identify:
- Starting material.
- Operations and their sequence.
- The scope of each operation.
- Required equipment and supporting instructions.
- Intermediate and final checks.
- Handover and release requirements.
A finished-part drawing does not necessarily specify every manufacturing step.
For example, a plate with a pocket and holes may require several operations. The order depends on the approved method, material condition, workholding, access, and requirements.
The anchor visual shows one illustrative sequence. It is not a prescription for every pocketed plate.
3. Setup — prepare the machine for this job
A setup connects the planned operation with the physical machine.
Depending on the process, it can involve:
- Correct material or intermediate part.
- Workholding and support.
- Required tooling and toolholding.
- Workpiece orientation and references.
- Relevant tool and coordinate data.
- The appropriate program and job-specific instructions.
These elements must agree.
For machining, digital setup definitions can include stock, fixtures, orientation, and a coordinate system. Their physical counterparts must be established and verified through the actual machine setup.
A correct digital model does not prove that the real workpiece or tool has been installed correctly.
4. Verification — confirm the match
Before execution, the responsible people verify that the prepared job matches its approved information.
Examples of relationships to check include:
- Drawing and job revision.
- Program version and intended machine.
- Program assumptions and actual workholding.
- Tool list and installed tools.
- Coordinate assumptions and established setup.
- Material requirements and actual material.
Program revision labels do not have to use the same numbering system as drawing revisions. What matters is a documented, approved relationship between them.
Verification methods depend on the machine and workplace. They may include document checks, simulation, or controlled machine-specific prove-out activities.
A simulation result is limited by its model, inputs, and capabilities. It is one source of evidence, not automatic proof that every real condition is correct.
5. Production — make, inspect, and release
The first part is produced using the approved method.
It is then checked against the applicable inspection requirements.
The required release process determines whether production may continue.
First-part inspection may include several characteristics: dimensions, positions, surfaces, material identity, or other requirements.
The depth measurement in the visual represents one check. It does not verify the complete part.
Release does not remove the need for ongoing inspection and process monitoring.
Two different checkpoints
| Checkpoint | Main question | Timing |
|---|---|---|
| Pre-start verification | Does the prepared job match the approved requirements and instructions? | Before the relevant first execution |
| First-part inspection | Does the produced result satisfy the applicable requirements? | After the first part exists |
Neither checkpoint replaces the other.
Terminology EN / PL
| English | Polski | Meaning |
|---|---|---|
| Drawing requirement | Wymaganie rysunkowe | Condition specified for the part |
| Process plan | Plan procesu / plan technologiczny | Planned manufacturing route and operation scope |
| Operation | Operacja | Defined portion of manufacturing work |
| Setup | Ustawienie / przygotowanie maszyny | Preparation for a specific job |
| Workholding | Mocowanie przedmiotu | Holding and supporting the workpiece |
| Fixture | Przyrząd mocujący / ustalający | Equipment used to locate, support, or hold a part |
| Tool data | Dane narzędziowe | Information required for the installed tooling |
| Work coordinate system | Układ współrzędnych przedmiotu | Coordinate framework used for the job |
| Program version | Wersja programu | Identified version of machine instructions |
| Verification | Weryfikacja | Checking consistency with specified information |
| Prove-out | Weryfikowane uruchomienie próbne | Controlled validation activity under the applicable procedure |
| First-part inspection | Kontrola pierwszej sztuki | Inspection of the initial produced part |
| Release to continue | Zgoda na kontynuację produkcji | Required authorisation to proceed |
| Nonconformity | Niezgodność | Failure to meet a specified requirement |
| Traceability | Identyfikowalność | Ability to link material, parts, and records |
Process Explanation
Use the workflow as a series of questions:
DRAWING: What is required?
PROCESS PLAN: What must this operation achieve, and what comes before and after it?
SETUP: How is this machine prepared to carry out that operation?
VERIFICATION: What evidence confirms that the documents, program, and physical preparation match?
PRODUCTION: What result was produced, how is it inspected, and who authorises continuation?
The workflow also contains feedback.
A failed verification returns the job for clarification or correction. A nonconforming first part requires controlled investigation and an appropriate decision.
Production does not automatically continue because the previous stage was completed once.
Unresolved issues return for clarification. First-part inspection follows production of the first part.
Worked Example
A pocketed plate: the wrong revision relationship
This fictional example illustrates job readiness. It is not a machining instruction.
The approved drawing is revision C. It specifies a pocket depth of 6.00 ±0.10 mm.
The setup document still refers to revision B. The program record has not been confirmed against revision C.
Step 1 — Identify the issue
There is an unresolved relationship between the approved requirement and the manufacturing information.
Step 2 — Avoid an unsupported assumption
Do not assume that the program contains the correct depth because the job has been run before.
Do not make an unapproved offset or program change to force a result.
Step 3 — Obtain the approved information
The responsible person confirms the correct manufacturing package and any required changes.
Step 4 — Prepare and verify
The assigned people complete the setup and machine-specific verification according to their responsibilities.
Step 5 — Inspect the first result
For the depth example:
- Lower specification limit: 5.90 mm.
- Upper specification limit: 6.10 mm.
A recorded result of 6.25 mm is above the upper specification limit and requires action under the nonconformity procedure.
Actual inspection decisions use the approved method and decision rule, including measurement uncertainty where applicable.
Step 6 — Investigate and control production
Control potentially affected parts and report the result.
The investigation may involve measurement, tool data, references, program content, workholding, or other causes. Do not select a correction before establishing the cause.
Checking pocket depth alone does not approve the whole plate.
Unresolved issues return for clarification. First-part inspection follows production of the first part.
Control / Process Differences
Four processes, different preparation
| Process | Examples of preparation questions |
|---|---|
| TURN | Are the workholding, stock condition, tooling, and intended rotational features consistent with the operation? |
| MILL | Do workholding, access, tooling, stock, and coordinate assumptions match the job? |
| BEND | Do material, thickness, tooling, orientation, and approved bending information match? |
| CUT | Do sheet material, thickness, approved contours, job data, and cutting instructions match? |
This is a comparison of questions, not a universal start procedure.
Control systems are a separate category
FANUC, SINUMERIK, HEIDENHAIN, and MAZATROL identify control systems or families.
Their interfaces, functions, program formats, and verification facilities depend on generation, machine-builder integration, options, and configuration.
This lesson does not prescribe buttons, parameter numbers, code, or a universal verification sequence.
CNC-05 will introduce the control-system comparison.
Common Mistakes
| Mistake | Better approach |
|---|---|
| “The program is loaded, so we are ready.” | Confirm the whole job relationship. |
| “It ran last time.” | Check the current approved requirements and setup. |
| “The revision numbers must look identical.” | Confirm their documented compatibility. |
| “Simulation passed, so the physical setup is proven.” | Verify real conditions through the applicable process. |
| “The first part looks correct.” | Complete the required inspection. |
| “One good dimension approves the part.” | Check all applicable release characteristics. |
| “First-part inspection is a pre-start check.” | Inspect the result after it has been produced. |
| “An offset change will solve it.” | Establish the cause and obtain the required authority. |
| “First-part approval ends inspection.” | Continue planned monitoring and checks. |
Practical Exercise
Exercise 1 — Place the checks
Classify each item as primarily before first execution or after producing the first part.
A. Confirming the approved drawing revision.
B. Comparing the installed tooling with the job information.
C. Measuring the produced pocket depth.
D. Confirming program compatibility with the prepared setup.
E. Recording the inspection result and obtaining required release.
Show suggested response / Pokaż odpowiedź
Before first execution: A, B, D.
After producing the first part: C, E.
Some checks may also be repeated after changes or during production.
Exercise 2 — Write the escalation
The drawing is revision C. The setup sheet references revision B. The program ran successfully on an earlier batch.
Write a short message identifying:
- Job and part.
- Documents that disagree.
- The unresolved question.
- Whether production has started.
- The person or function needed to resolve it.
Show suggested response / Pokaż odpowiedź
“Job VL-204: the approved drawing is revision C, but the setup sheet references revision B. Program compatibility with revision C has not been confirmed. Production has not started. Please have the responsible process owner confirm the approved package before release.”
Exercise 3 — Interpret the result
For 6.00 ±0.10 mm:
- Calculate the limits.
- Identify whether 6.25 mm is below, within, or above the specified interval.
- Explain why that result does not identify the cause.
Show suggested response / Pokaż odpowiedź
- 5.90–6.10 mm.
- Above the upper limit.
- Several factors can affect the result; investigation is required.
Knowledge Check
What does the drawing primarily define?
Show answer / Pokaż odpowiedź
The requirements the part must satisfy.
What does the process plan add?
Show answer / Pokaż odpowiedź
The approved manufacturing route, operation scope, and supporting arrangements.
Why is a correct program insufficient?
Show answer / Pokaż odpowiedź
It must match the actual machine, material, tooling, workholding, references, and job requirements.
Can simulation replace all physical verification?
Show answer / Pokaż odpowiedź
No. Its conclusions depend on the model, inputs, and capabilities.
When is first-part inspection performed?
Show answer / Pokaż odpowiedź
After the relevant first part has been produced.
Does a satisfactory pocket-depth measurement approve the entire part?
Show answer / Pokaż odpowiedź
No. Other release requirements still apply.
Who may change the setup or program?
Show answer / Pokaż odpowiedź
People with the required competence and authorisation under workplace rules.
What happens after a failed check?
Show answer / Pokaż odpowiedź
Follow the applicable control, reporting, investigation, and release process.
Use It in a Technical Interview
Describe your actual responsibility.
Example:
“I check that the job documentation and assigned setup information are consistent. I carry out the checks within my authorisation, inspect the specified first-part features, and report mismatches. New setups and program changes are handled by the designated setter or programmer.”
If you perform those additional tasks yourself, explain which ones and under what approval process.
Do not claim independent setup or programming experience based only on running established jobs.
Use It With Your Team
At a job handover, establish:
- What is the current approved manufacturing package?
- What operation is being performed?
- What has been prepared and verified?
- What remains unresolved?
- What inspection and release are required?
- Who has authority to resolve each issue?
Use existing controlled records. Avoid creating a competing unofficial instruction.
Key Takeaways
- Requirements, planning, preparation, verification, and production must connect.
- A familiar job can still contain changed requirements.
- A correct program needs a matching physical setup.
- Pre-start verification and first-part inspection answer different questions.
- Inspection includes all applicable characteristics, not one convenient measurement.
- Corrections require evidence, competence, and authorisation.
- Release to continue does not end process monitoring.
Before Cycle Start — Job Readiness & First-Part Review
Discussion and recording aid alongside approved instructions, not a replacement machine procedure.
A. Before first execution
Status: CONFIRMED / NEEDS CLARIFICATION / NOT APPLICABLE
B. After producing the first part
Clarification log
CNC-04 — Od rysunku do maszyny CNC
ZANIM NACIŚNIESZ CYCLE START.
Rysunek określa wymagania.
Proces określa, jak je osiągnąć.
Rysunek jest dostępny. Program został wczytany. Materiał znajduje się przy maszynie.
Czy można już rozpocząć pracę?
Gotowość zależy od zgodności wymagań, planowanej operacji, rzeczywistego ustawienia oraz przeprowadzonej weryfikacji.
RYSUNEK → PLAN PROCESU → USTAWIENIE → WERYFIKACJA → PRODUKCJA
Sytuacja z pracy
Przygotowujesz powtarzalne zlecenie na płytę z kieszenią.
Program był już używany, ale karta ustawienia wskazuje wcześniejszą rewizję rysunku. Kolega mówi: „Ostatnio wszystko działało”.
Ta informacja jest przydatna, lecz nie potwierdza zgodności aktualnych wymagań, programu, narzędzi i ustawienia.
Rozbieżność należy wyjaśnić z właściwą osobą na podstawie zatwierdzonej dokumentacji.
Powtarzalne zlecenie również wymaga kontrolowanego rozpoczęcia produkcji.
Dla kogo jest ta lekcja?
Dla:
- Osób rozpoczynających pracę w CNC i obróbce metalu.
- Operatorów rozwijających wiedzę o przygotowaniu zlecenia.
- Ustawiaczy i programistów porządkujących wspólne odpowiedzialności.
- Kandydatów przygotowujących się do rozmowy technicznej.
- Liderów zespołów organizujących przekazywanie pracy.
Ogólna logika dotyczy TURN, MILL, BEND i CUT. Konkretne sposoby przygotowania i weryfikacji zależą od procesu, maszyny oraz zakładu.
Co zyskasz?
Nauczysz się rozróżniać:
- Wymagania dotyczące detalu.
- Zakres bieżącej operacji.
- Przygotowanie maszyny.
- Weryfikację przed wykonaniem.
- Kontrolę pierwszej wyprodukowanej sztuki.
Nauczysz się również precyzyjnie wskazywać brakujące informacje.
Cele nauki
Po lekcji potrafisz:
- Wyjaśnić pięć etapów pokazanych na planszy.
- Odróżnić wymagania rysunkowe od planu procesu.
- Wyjaśnić, dlaczego poprawny program nie wystarcza.
- Rozpoznać potrzebę zgodności dokumentacji, programu i ustawienia.
- Oddzielić weryfikację przed uruchomieniem od kontroli pierwszej sztuki.
- Opisać odpowiedzialność poszczególnych ról.
- Właściwie zareagować na rozbieżność rewizji lub niezgodną pierwszą sztukę.
Podstawy techniczne
1. Rysunek — potwierdź wymagania
Rysunek i obowiązujące dokumenty określają wymagany rezultat.
Sprawdź identyfikację części, zatwierdzoną rewizję, materiał, wymiary, tolerancje i wymagania dodatkowe.
Rysunek może wymagać wspólnego odczytania z modelem, specyfikacją, instrukcją zlecenia lub innym nadzorowanym dokumentem.
Sprzeczności trzeba wyjaśnić. Wygodniejsza interpretacja nie staje się przez to poprawna.
2. Plan procesu — określ operację
Plan procesu łączy wymagania z zaplanowaną drogą wykonania.
Może określać:
- Materiał wyjściowy.
- Operacje i ich kolejność.
- Zakres każdej operacji.
- Wyposażenie i instrukcje.
- Kontrole międzyoperacyjne i końcowe.
- Zasady przekazania i zwolnienia produkcji.
Rysunek gotowej części nie musi określać wszystkich czynności wykonawczych.
Płyta z kieszenią i otworami może wymagać kilku operacji. Ich kolejność zależy od zatwierdzonej metody, stanu materiału, mocowania, dostępu i wymagań.
Sekwencja na planszy jest przykładem.
3. Ustawienie — przygotuj maszynę do zlecenia
Ustawienie łączy zaplanowaną operację z rzeczywistą maszyną.
Zależnie od procesu obejmuje:
- Właściwy materiał lub półprodukt.
- Mocowanie i podparcie.
- Narzędzia i oprawki.
- Orientację przedmiotu i odniesienia.
- Odpowiednie dane narzędziowe i współrzędnościowe.
- Właściwy program i instrukcje.
Elementy te muszą być zgodne.
Cyfrowa definicja ustawienia obróbki może zawierać półfabrykat, przyrządy, orientację i układ współrzędnych. Ich rzeczywiste odpowiedniki trzeba ustalić i zweryfikować na maszynie.
Poprawny model cyfrowy nie potwierdza prawidłowego zamontowania przedmiotu ani narzędzia.
4. Weryfikacja — potwierdź zgodność
Przed wykonaniem właściwe osoby sprawdzają zgodność przygotowanego zlecenia z zatwierdzonymi informacjami.
Przykładowe powiązania:
- Rysunek i dokumentacja zlecenia.
- Wersja programu i przeznaczona maszyna.
- Założenia programu i rzeczywiste mocowanie.
- Lista narzędzi i narzędzia zamontowane.
- Założenia współrzędnych i ustalone ustawienie.
- Wymagany i rzeczywisty materiał.
Oznaczenia wersji programu nie muszą być identyczne z numeracją rewizji rysunku. Potrzebna jest udokumentowana, zatwierdzona zgodność.
Metody weryfikacji zależą od maszyny i zakładu. Mogą obejmować sprawdzenie dokumentów, symulację oraz kontrolowane czynności uruchomieniowe.
Wynik symulacji zależy od modelu, danych i możliwości systemu. Nie potwierdza automatycznie wszystkich warunków rzeczywistych.
5. Produkcja — wykonaj, sprawdź i uzyskaj zwolnienie
Pierwszą sztukę wykonuje się zgodnie z zatwierdzoną metodą.
Następnie sprawdza się ją według obowiązujących wymagań kontroli.
Wymagany proces zwolnienia określa możliwość kontynuowania produkcji.
Kontrola może obejmować wymiary, położenia, powierzchnie, identyfikację materiału i inne wymagania.
Pomiar głębokości na planszy jest tylko jednym sprawdzeniem.
Zwolnienie pierwszej sztuki nie kończy kontroli i nadzoru procesu.
Dwa różne punkty kontrolne
| Punkt kontrolny | Główne pytanie | Kiedy |
|---|---|---|
| Weryfikacja przygotowania | Czy dokumenty, program i ustawienie są zgodne? | Przed odpowiednim pierwszym wykonaniem |
| Kontrola pierwszej sztuki | Czy wykonany rezultat spełnia wymagania? | Po powstaniu pierwszego detalu |
Żaden z tych punktów nie zastępuje drugiego.
Terminologia EN / PL
| English | Polski | Znaczenie |
|---|---|---|
| Drawing requirement | Wymaganie rysunkowe | Warunek określony dla części |
| Process plan | Plan procesu / plan technologiczny | Zaplanowana droga wykonania |
| Operation | Operacja | Określony zakres pracy produkcyjnej |
| Setup | Ustawienie / przygotowanie maszyny | Przygotowanie do konkretnego zlecenia |
| Workholding | Mocowanie przedmiotu | Utrzymanie i podparcie przedmiotu |
| Fixture | Przyrząd mocujący / ustalający | Wyposażenie do ustalania, podparcia lub mocowania |
| Tool data | Dane narzędziowe | Informacje dotyczące zastosowanego oprzyrządowania |
| Work coordinate system | Układ współrzędnych przedmiotu | Układ stosowany w zleceniu |
| Program version | Wersja programu | Zidentyfikowana wersja instrukcji maszyny |
| Verification | Weryfikacja | Sprawdzenie zgodności |
| Prove-out | Weryfikowane uruchomienie próbne | Kontrolowana czynność walidacyjna według procedury |
| First-part inspection | Kontrola pierwszej sztuki | Sprawdzenie początkowego detalu |
| Release to continue | Zgoda na kontynuację produkcji | Wymagane upoważnienie do dalszej pracy |
| Nonconformity | Niezgodność | Niespełnienie wymagania |
| Traceability | Identyfikowalność | Powiązanie materiału, części i zapisów |
Wyjaśnienie procesu
Każdemu etapowi przypisz pytanie:
RYSUNEK: Co jest wymagane?
PLAN PROCESU: Co wykonujemy w tej operacji i jakie etapy ją poprzedzają oraz następują po niej?
USTAWIENIE: Jak przygotowano maszynę do tej operacji?
WERYFIKACJA: Jakie dowody potwierdzają zgodność dokumentacji, programu i przygotowania?
PRODUKCJA: Jaki rezultat powstał, jak go sprawdzamy i kto zezwala na kontynuację?
Proces zawiera także informację zwrotną.
Nieudana weryfikacja wymaga wyjaśnienia lub korekty. Niezgodna pierwsza sztuka wymaga kontrolowanego postępowania i właściwej decyzji.
Niewyjaśniony problem wymaga powrotu do wyjaśnienia. Kontrola pierwszej sztuki następuje po jej wykonaniu.
Przykład z rozwiązaniem
Płyta z kieszenią i niezgodność dokumentacji
Przykład służy nauce gotowości zlecenia, nie stanowi instrukcji obróbki.
Zatwierdzony rysunek ma rewizję C i określa głębokość kieszeni 6,00 ±0,10 mm.
Karta ustawienia odwołuje się do rewizji B. Nie potwierdzono zgodności programu z rewizją C.
1. Rozpoznaj problem
Nie wyjaśniono zgodności wymagań z informacjami wykonawczymi.
2. Nie zakładaj poprawności
Wcześniejsze wykonanie zlecenia nie dowodzi zgodności obecnego programu.
Nie wprowadzaj niezatwierdzonej zmiany programu lub korekcji.
3. Uzyskaj właściwe informacje
Odpowiedzialna osoba potwierdza zatwierdzony pakiet i potrzebne zmiany.
4. Przygotuj i zweryfikuj
Wyznaczone osoby wykonują ustawienie i właściwą dla maszyny weryfikację.
5. Sprawdź pierwszy rezultat
Dla przykładowej głębokości:
- Dolna granica: 5,90 mm.
- Górna granica: 6,10 mm.
Zapisany wynik 6,25 mm przekracza górną granicę i wymaga postępowania zgodnie z procedurą niezgodności.
Rzeczywista decyzja kontrolna uwzględnia zatwierdzoną metodę i regułę decyzyjną, w tym niepewność pomiaru, gdy ma zastosowanie.
6. Zabezpiecz produkcję i ustal przyczynę
Kontroluj potencjalnie objęte problemem części i zgłoś wynik.
Sprawdzenie może dotyczyć pomiaru, danych narzędziowych, odniesień, programu, mocowania lub innych przyczyn.
Sam pomiar głębokości nie zatwierdza całej płyty.
Niewyjaśniony problem wymaga powrotu do wyjaśnienia. Kontrola pierwszej sztuki następuje po jej wykonaniu.
Różnice procesów i sterowań
| Proces | Przykładowe pytania przygotowawcze |
|---|---|
| TURN | Czy mocowanie, półfabrykat i narzędzia odpowiadają planowanym cechom obrotowym? |
| MILL | Czy mocowanie, dostęp, narzędzia, półfabrykat i założenia współrzędnych odpowiadają zleceniu? |
| BEND | Czy materiał, grubość, narzędzia, orientacja i informacje o gięciu są zgodne? |
| CUT | Czy materiał arkusza, grubość, kontury i instrukcje cięcia odpowiadają zleceniu? |
To porównanie pytań, nie uniwersalna procedura uruchomienia.
FANUC, SINUMERIK, HEIDENHAIN i MAZATROL to osobna kategoria — sterowania.
Interfejsy, funkcje, formaty programu i narzędzia weryfikacji zależą od generacji, konfiguracji oraz producenta maszyny.
CNC-05 rozwinie porównanie sterowań.
Typowe błędy
| Błąd | Właściwe podejście |
|---|---|
| „Program jest wczytany, więc można zaczynać.” | Potwierdź zgodność całego zlecenia. |
| „Ostatnio działało.” | Sprawdź aktualne wymagania i ustawienie. |
| „Numery rewizji muszą wyglądać identycznie.” | Potwierdź udokumentowaną zgodność. |
| „Symulacja przeszła, więc ustawienie jest poprawne.” | Zweryfikuj warunki rzeczywiste. |
| „Pierwsza sztuka dobrze wygląda.” | Wykonaj wymaganą kontrolę. |
| „Jeden wymiar jest dobry.” | Sprawdź wszystkie wymagania zwolnienia. |
| „Kontrola pierwszej sztuki jest przed uruchomieniem.” | Sprawdź rezultat po jego wykonaniu. |
| „Wystarczy korekcja.” | Ustal przyczynę i uprawnienia do zmiany. |
| „Pierwsza sztuka zatwierdzona — koniec kontroli.” | Kontynuuj wymagany nadzór. |
Bezpieczeństwo i uprawnienia
Stosuj instrukcje konkretnej maszyny i zakładu.
Nie omijaj osłon, blokad ani wymaganej weryfikacji. Nie wykonuj kontroli przez wejście w obszar zagrożenia lub kontakt z pracującym wyposażeniem.
Rozpoznanie problemu nie oznacza uprawnienia do zmiany.
Typowy podział:
- Operator: wykonuje przypisane kontrole, obsługuje produkcję i zgłasza odchylenia.
- Ustawiacz: przygotowuje oraz sprawdza ustawienie.
- Programista: przygotowuje lub zmienia program i wspiera jego weryfikację.
- Technolog: opracowuje lub zatwierdza plan procesu w zakresie odpowiedzialności organizacji.
- Serwisant: diagnozuje lub naprawia wyposażenie w swoim zakresie.
Role mogą się łączyć. Zakład określa odpowiedzialność i prawo zwolnienia produkcji.
Ćwiczenie praktyczne
1. Przyporządkuj kontrolę
A. Potwierdzenie rewizji rysunku.
B. Porównanie zamontowanych narzędzi z dokumentacją.
C. Pomiar wykonanej kieszeni.
D. Potwierdzenie zgodności programu z ustawieniem.
E. Zapis wyników i uzyskanie zwolnienia.
Show suggested response / Pokaż odpowiedź
Przed pierwszym wykonaniem: A, B, D.
Po wykonaniu pierwszej sztuki: C, E.
Niektóre sprawdzenia powtarza się po zmianach lub podczas produkcji.
2. Napisz zgłoszenie
Rysunek ma rewizję C, a karta ustawienia wskazuje B. Program działał przy poprzedniej partii.
Podaj zlecenie, sprzeczne dokumenty, pytanie, stan produkcji i potrzebną osobę odpowiedzialną.
Show suggested response / Pokaż odpowiedź
„Zlecenie VL-204: zatwierdzony rysunek ma rewizję C, ale karta ustawienia wskazuje B. Nie potwierdzono zgodności programu z C. Produkcja nie rozpoczęła się. Proszę o potwierdzenie zatwierdzonego pakietu przez osobę odpowiedzialną za proces.”
3. Oceń wynik
Dla 6,00 ±0,10 mm oblicz granice i oceń 6,25 mm.
Show suggested response / Pokaż odpowiedź
Granice: 5,90–6,10 mm. Wynik jest powyżej górnej granicy. Sam wynik nie wskazuje przyczyny.
Sprawdzenie wiedzy
Co określa rysunek?
Show answer / Pokaż odpowiedź
Wymagania dotyczące części.
Co dodaje plan procesu?
Show answer / Pokaż odpowiedź
Drogę wykonania, zakres operacji i organizację przygotowania.
Dlaczego program nie wystarcza?
Show answer / Pokaż odpowiedź
Musi odpowiadać rzeczywistej maszynie, materiałowi, narzędziom, mocowaniu i odniesieniom.
Czy symulacja zastępuje całą weryfikację fizyczną?
Show answer / Pokaż odpowiedź
Nie.
Kiedy kontrolujemy pierwszą sztukę?
Show answer / Pokaż odpowiedź
Po jej wykonaniu.
Czy dobra głębokość kieszeni zatwierdza cały detal?
Show answer / Pokaż odpowiedź
Nie.
Kto może zmieniać program lub ustawienie?
Show answer / Pokaż odpowiedź
Osoba z odpowiednimi kompetencjami i upoważnieniem.
Co robić po nieudanym sprawdzeniu?
Show answer / Pokaż odpowiedź
Stosować właściwe zasady zabezpieczenia, zgłoszenia, wyjaśnienia i zwolnienia.
Wykorzystaj na rozmowie technicznej
Przykład:
„Sprawdzam zgodność dokumentacji i informacji ustawieniowych w swoim zakresie. Wykonuję przypisane kontrole oraz pomiary pierwszej sztuki i zgłaszam rozbieżności. Nowe ustawienia i zmiany programu wykonuje wyznaczony ustawiacz lub programista.”
Jeżeli wykonujesz te zadania samodzielnie, opisz ich zakres i sposób zatwierdzania.
Nie utożsamiaj obsługi gotowych zleceń z doświadczeniem w samodzielnym ustawianiu lub programowaniu.
Wykorzystaj z zespołem
Przy przekazaniu pracy ustalcie:
- Aktualny zatwierdzony pakiet.
- Zakres operacji.
- Wykonane przygotowanie i sprawdzenia.
- Otwarte problemy.
- Wymaganą kontrolę i zwolnienie.
- Osoby uprawnione do decyzji.
Korzystajcie z nadzorowanych zapisów, bez tworzenia konkurencyjnej instrukcji.
Najważniejsze wnioski
- Wymagania, plan, ustawienie, weryfikacja i produkcja muszą być zgodne.
- Znane zlecenie może zawierać nowe wymagania.
- Poprawny program potrzebuje odpowiedniego ustawienia fizycznego.
- Weryfikacja przed startem i kontrola pierwszej sztuki pełnią różne funkcje.
- Kontrola obejmuje wymagane cechy, a nie tylko wygodny pomiar.
- Korekta wymaga dowodów, kompetencji i upoważnienia.
- Zwolnienie nie kończy nadzoru procesu.
Materiał do wydruku
PRZED CYCLE START — GOTOWOŚĆ ZLECENIA I KONTROLA PIERWSZEJ SZTUKI
Pomoc do rozmowy i zapisu obok zatwierdzonych instrukcji.
Nagłówek:
Zlecenie / część:
Rysunek i rewizja:
Operacja:
Program i wersja:
Data / osoba odpowiedzialna:
A. Przed pierwszym wykonaniem
Status: POTWIERDZONE / DO WYJAŚNIENIA / NIE DOTYCZY
- Zidentyfikowano zatwierdzony pakiet.
- Potwierdzono materiał lub półprodukt.
- Zrozumiano zakres operacji.
- Dostępna jest instrukcja ustawienia.
- Wyznaczona osoba sprawdziła mocowanie i narzędzia.
- Potwierdzono dane programu i ustawienia.
- Zakończono wymaganą weryfikację maszynową.
- Wyjaśniono otwarte problemy.
- Potwierdzono zgodę na rozpoczęcie, jeśli wymagana.
B. Po wykonaniu pierwszej sztuki
- Zidentyfikowano detal i zapis kontroli.
- Sprawdzono wymagane cechy.
- Zapisano wyniki.
- Zabezpieczono materiał niezgodny, jeśli dotyczy.
- Uzyskano wymagane zwolnienie.
- Ustalono dalszą kontrolę.
Rejestr wyjaśnień
Problem:
Dowód / dokument:
Osoba odpowiedzialna:
Rozwiązanie / zatwierdzenie:
Szukasz pracy w CNC lub obróbce metalu w Europie?
Opisz swoje doświadczenie w przygotowaniu zleceń, kontroli ustawienia i pierwszej sztuki oraz zgłaszaniu problemów.
Potrzebujesz pracowników CNC i metalworking?
Określ odpowiedzialność za obsługę, ustawianie, programowanie, technologię, kontrolę i zwolnienie produkcji.
Ścieżka CNC · Następna lekcja: CNC-05 — CNC Controls: Different Systems, Same Goal.